Data ostatniej aktualizacji: 2026-09-27
- Nie istnieje jeden uniwersalny sposób produkcji ramy — proces zależy od materiału, konstrukcji i przeznaczenia roweru.
- Cieniowanie rur i hydroformowanie to dwa różne procesy: pierwsze celowo różnicuje grubość ścianki, drugie przede wszystkim nadaje rurze kształt.
- Ramy z aluminium 6061 i 7005 wymagają po spawaniu innego podejścia do obróbki cieplnej; 7005 może dodatkowo umacniać się podczas starzenia naturalnego.
- Prepreg i RTM to różne technologie produkcji kompozytów. W prepregu żywica znajduje się w materiale przed formowaniem, a w RTM jest wprowadzana do formy zawierającej suche włókna.
- Ładna spoina lub gładka powierzchnia karbonu nie potwierdzają same w sobie wytrzymałości ramy — część wad może być niewidoczna z zewnątrz.

Od projektu do gotowej ramy
Zanim powstanie pierwszy egzemplarz, projektant określa przeznaczenie roweru, jego geometrię, wymagane prześwity, punkty mocowania podzespołów i obciążenia, które konstrukcja ma przenosić. W rowerze elektrycznym dochodzą wymagania związane z napędem: rama z silnikiem centralnym potrzebuje odpowiedniego mocowania jednostki, a przy silniku w tylnej piaście znaczenie ma konstrukcja haków i sposób przenoszenia momentu na ramę. Trzeba też przewidzieć mocowanie akumulatora, prowadzenie przewodów oraz zwykle większą masę kompletnego roweru. Więcej o współpracy poszczególnych elementów opisujemy w poradniku jak działa rower elektryczny, a różnice między typami napędu w tekście o silniku centralnym i silniku w piaście.
Geometrię i szczegóły konstrukcji projektuje się w systemach CAD. Obciążenia można analizować metodą elementów skończonych (MES, ang. FEA), aby wskazać obszary dużych naprężeń i ocenić, gdzie materiał jest potrzebny, a gdzie można ograniczyć jego ilość. Symulacja nie zastępuje jednak prób fizycznych — prototypy i gotowe konstrukcje nadal wymagają badań.
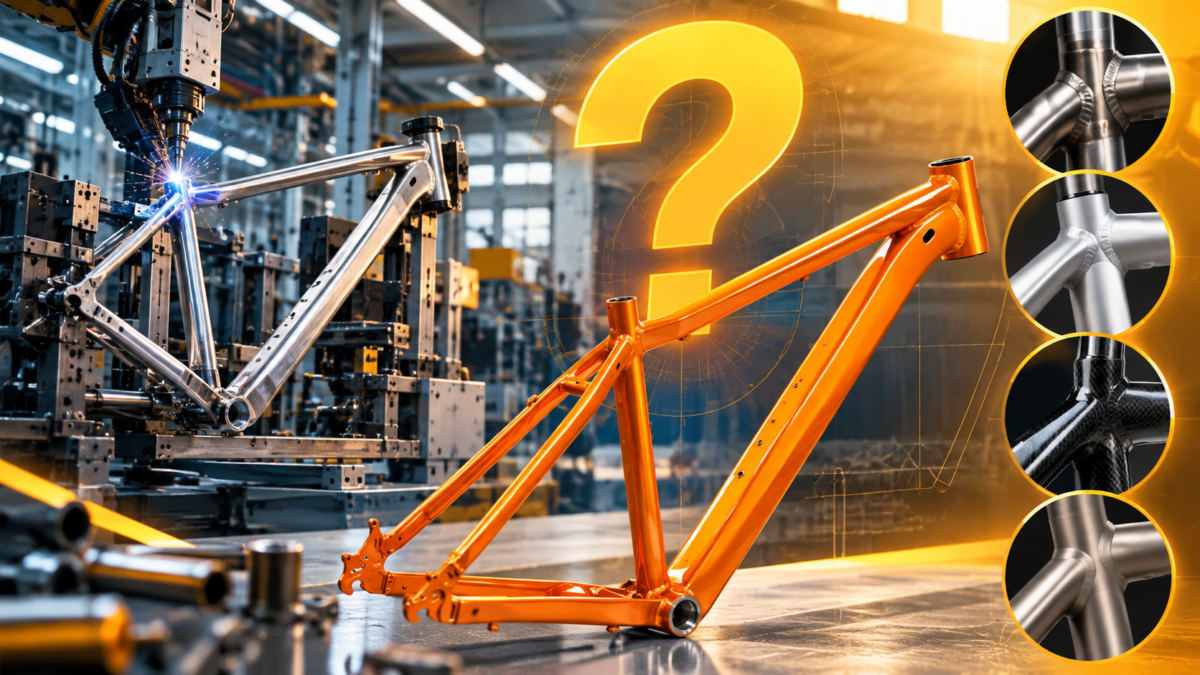
Po zatwierdzeniu projektu rozpoczyna się właściwa produkcja. W ramach metalowych obejmuje ona między innymi przygotowanie, formowanie i łączenie rur, natomiast w kompozytach — przygotowanie włókien, formowanie oraz utwardzanie. Na końcu wykonuje się obróbkę miejsc montażowych, kontrolę wymiarową, wykończenie powierzchni i inne czynności kontrolne zależne od procesu producenta.
| Materiał | Typowy punkt wyjścia | Najważniejsze etapy | Co wymaga szczególnej kontroli |
|---|---|---|---|
| Stal | Rury stalowe | Cięcie, dopasowanie, spawanie TIG lub lutowanie twarde | Geometria, jakość połączeń i ochrona przed korozją zależna od gatunku stali |
| Aluminium | Rury lub profile ze stopu aluminium | Cieniowanie lub formowanie rur, spawanie i obróbka zależna od stopu | Strefa wpływu ciepła, geometria po spawaniu i tolerancje |
| Karbon | Prepreg albo suche włókna w innym systemie kompozytowym | Projekt układu warstw, formowanie, konsolidacja i utwardzanie | Orientacja włókien, pustki powietrzne (porowatość), pofałdowania włókien i przebieg utwardzania |
| Tytan | Rury tytanowe | Precyzyjne dopasowanie i zwykle spawanie TIG | Czystość złącza i skuteczna osłona gazem obojętnym podczas spawania |
Ramy stalowe: cięcie, dopasowanie i łączenie
Rama stalowa powstaje zwykle z zestawu rur dobranych do konkretnej konstrukcji. Reynolds nie jest rodzajem stali, lecz producentem rur; oznaczenia takie jak Reynolds 853 czy 631 dotyczą konkretnych materiałów o określonych właściwościach. W rowerach spotyka się między innymi stale chromowo-molibdenowe, a rzadziej także stale nierdzewne o wysokiej wytrzymałości.
Cięcie i dopasowanie rur
Rury przycina się na odpowiednią długość, a ich końce profiluje tak, aby dokładnie stykały się z sąsiednimi elementami. W produkcji seryjnej wykorzystuje się maszyny, natomiast w małych pracowniach część operacji może być wykonywana ręcznie. Dobre dopasowanie ogranicza szczeliny w złączu i ułatwia wykonanie powtarzalnego połączenia.
Spawanie TIG lub lutowanie twarde
Elementy ustawia się w przyrządzie montażowym, który utrzymuje założoną geometrię podczas łączenia. Stalowe ramy mogą być spawane metodą TIG albo łączone przez lutowanie twarde — z użyciem muf albo bez nich, z wykonaniem wypełnienia lutem wokół złącza (tzw. fillet brazing). Wybór metody zależy od gatunku materiału i technologii producenta. Po wykonaniu połączeń sprawdza się wzajemne położenie kluczowych elementów, między innymi główki ramy, mufy suportowej i haków.
Nie każda stal reaguje na spawanie tak samo. Reynolds 853 jest przykładem stali utwardzającej się podczas chłodzenia na powietrzu. Producent podaje, że w strefie wpływu ciepła po spawaniu powstaje drobnoziarnista struktura, dzięki której właściwości tego obszaru mogą się poprawić po chłodzeniu. Podobną cechę ma Reynolds 631 o tym samym składzie chemicznym. W wielu innych stalach strefa wpływu ciepła zachowuje się inaczej, dlatego producenci rur określają zalecane metody łączenia.
Ramy aluminiowe: formowanie, spawanie i obróbka
Stopy aluminium są powszechnie stosowane w seryjnych ramach, ale samo określenie „rama aluminiowa” mówi niewiele o technologii wykonania. Znaczenie mają konkretny stop, przekroje i grubości ścianek rur, sposób ich formowania, projekt połączeń oraz obróbka po spawaniu.
Cieniowanie i hydroformowanie rur
Rury mogą mieć celowo zróżnicowaną grubość ścianek. Taki proces nazywa się cieniowaniem (ang. butting): więcej materiału pozostawia się tam, gdzie konstrukcja go potrzebuje, a mniej w odcinkach, w których można ograniczyć masę. Hydroformowanie jest inną operacją — wykorzystuje płyn pod wysokim ciśnieniem do nadawania rurze złożonego kształtu. Giant wyraźnie rozdziela potrójnie cieniowane rury od własnej technologii FluidForming, co potwierdza, że są to odrębne procesy.
6061, 7005 i 7075 — czym różnią się w praktyce
| Stop | Zastosowanie w konstrukcjach rowerowych | Najważniejsze zastrzeżenie |
|---|---|---|
| 6061 | Popularny stop serii 6xxx, dobrze nadający się do spawania i formowania rur. | Spawanie obniża właściwości materiału w strefie wpływu ciepła. Aby uzyskać docelowy stan T6 całej spawanej ramy, stosuje się przesycanie z szybkim chłodzeniem, a następnie sztuczne starzenie. |
| 7005 | Stop serii 7xxx stosowany również w rurach i ramach rowerowych. | Po spawaniu stop może umacniać się samoczynnie podczas starzenia naturalnego. Reynolds zaleca jednak sztuczne starzenie ramy do stanu T6; typowa obróbka spawanej ramy 7005 nie wymaga ponownego przesycania i gwałtownego chłodzenia całej konstrukcji. |
| 7075 | Stop o wysokiej wytrzymałości, częściej spotykany w komponentach i elementach obrabianych CNC niż w klasycznie spawanych ramach. | Nie jest typowym materiałem do konwencjonalnie spawanej całej ramy, ponieważ jest podatny na pękanie podczas spawania łukowego. Może natomiast występować w elementach wykonywanych i łączonych innymi metodami. |
Spawanie i kontrola geometrii
Po uformowaniu i przygotowaniu rur elementy są ustawiane w przyrządzie i spawane. Ciepło zmienia właściwości aluminium w sąsiedztwie spoiny, dlatego znaczenie mają projekt złącza, parametry spawania oraz dalsza obróbka przewidziana dla danego stopu. W ramach z 6061 szybkie chłodzenie po przesycaniu może odkształcić cienkościenną konstrukcję, dlatego przed sztucznym starzeniem sprawdza się i w razie potrzeby koryguje geometrię. W ramach z 7005 geometrię koryguje się krótko po spawaniu, zanim materiał umocni się w wyniku starzenia naturalnego — późniejsze prostowanie wymaga większej siły i zwiększa ryzyko ukrytych uszkodzeń. Po zakończeniu całego procesu ponownie kontroluje się najważniejsze wymiary i w razie potrzeby obrabia powierzchnie montażowe.
Ramy karbonowe: układ włókien, forma i utwardzanie
To, co potocznie nazywa się ramą karbonową, jest konstrukcją kompozytową: włókna węglowe przenoszą obciążenia, a osnowa żywiczna wiąże je w gotową strukturę. O właściwościach ramy decyduje więc nie tylko rodzaj włókna, lecz także jego orientacja, liczba i kolejność warstw oraz sposób formowania i utwardzania. Specialized opisuje ten etap jako opracowanie „layup schedule”, czyli planu ułożenia materiału, który może różnić się nawet między rozmiarami tej samej ramy.
Układanie warstw i formowanie w formie
W jednym z najczęściej spotykanych sposobów produkcji wykorzystuje się prepreg — materiał, w którym włókna są fabrycznie nasycone kontrolowaną ilością żywicy. Wycięte fragmenty układa się zgodnie z projektem w określonych kierunkach. W wielu procesach wewnątrz znajduje się elastyczny pęcherz napełniany sprężonym powietrzem, który po zamknięciu formy dociska laminat do jej ścian. Trek opisuje właśnie taki sposób formowania elementów karbonowych z użyciem wewnętrznych pęcherzy i form. Forma jest ogrzewana, warstwy zostają skonsolidowane, a żywica utwardza się. Po wyjęciu elementu usuwa się naddatki i przygotowuje miejsca montażowe.
Nie wszystkie ramy karbonowe powstają jako jedna część. Specialized opisuje konstrukcje z kilku formowanych struktur, a inni producenci stosują osobne rury i mufy. Takie elementy mogą być łączone klejem konstrukcyjnym — Atherton wykorzystuje na przykład karbonowe rury klejone do tytanowych muf w złączach typu double lap shear.
Samo określenie „monocoque” także bywa używane szeroko i nie zawsze oznacza ramę wykonaną z jednego kawałka w jednym cyklu formowania. Cipollini podkreśla na przykład, że jego rama TCM powstaje w jednej formie, w odróżnieniu od — jak twierdzi producent — wielu konstrukcji „monocoque” sklejanych z przedniej i tylnej części. Przy ocenie takich deklaracji warto pamiętać, że pochodzą one od samych producentów.
Prepreg, RTM i autoklaw — pojęcia, których nie należy mylić
Prepreg i RTM nie są tym samym procesem. W prepregu żywica znajduje się w materiale jeszcze przed ułożeniem warstw. RTM (Resin Transfer Molding, czyli formowanie z transferem żywicy) wykorzystuje natomiast przygotowaną strukturę z suchych włókien, do której żywica jest wprowadzana w zamkniętej formie. TIME stosuje właśnie połączenie suchych, plecionych struktur włóknistych z RTM, podczas gdy wielu producentów korzysta z prepregu i formowania z wewnętrznym pęcherzem.
Autoklaw jest kolejnym możliwym elementem procesu, ale nie jest warunkiem powstania dobrej ramy. Przykładowo Cipollini opisuje własny proces z prepregiem utwardzanym w autoklawie, podczas gdy inni producenci korzystają z ogrzewanych form i ciśnienia wywieranego przez pęcherz albo stosują RTM. O jakości decyduje cały proces: projekt laminatu, przygotowanie materiału, kontrola temperatury i ciśnienia, konsolidacja warstw oraz późniejsza inspekcja.
Ramy tytanowe: precyzja i osłona podczas spawania
W przypadku tytanu punktem wyjścia są zwykle rury przycinane i profilowane podobnie jak w stalowej ramie. W rurach rowerowych często stosuje się stop Ti-3Al-2.5V. Spotyka się także mocniejszy Ti-6Al-4V: Atherton wykorzystuje go w drukowanych mufach, a Reynolds oferuje również rury 6-4 na specjalne zamówienie. Największym wyzwaniem podczas spawania jest reaktywność rozgrzanego tytanu. Tlen, azot i wodór mogą zanieczyścić spoinę oraz strefę wpływu ciepła i zmniejszyć ich ciągliwość, dlatego gorący obszar musi być skutecznie chroniony gazem obojętnym. Przy spawaniu rur stosuje się dodatkowo osłonę ich wnętrza argonem, czyli tzw. back purging, aby zabezpieczyć grań spoiny. Kluczowa jest też czystość powierzchni i materiału dodatkowego.
Tytan ma bardzo dobrą odporność na korozję i korzystny stosunek wytrzymałości do masy. W przeciwieństwie do zwykłej stali nie wymaga powłoki antykorozyjnej, dlatego ramy tytanowe często pozostawia się bez lakieru. Jego wadą są natomiast wyższy koszt materiału i bardziej wymagająca obróbka oraz technologia spawania.
Jak testuje się ramy i kontroluje jakość
Rama musi wytrzymać nie tylko pojedyncze duże obciążenie, lecz także wielokrotne cykle występujące podczas normalnej eksploatacji. Dlatego proces rozwoju łączy obliczenia komputerowe z testami prototypów i próbami laboratoryjnymi. Specialized opisuje badanie prototypów w laboratorium oraz podczas jazdy. Atherton stosuje podejście nazywane piramidą testów: najpierw bada się same materiały, następnie klejone połączenia, a na końcu kompletny rower w niemieckim laboratorium EFBE według jego procedury Tri-Test. Równolegle te same etapy są odwzorowywane w modelach komputerowych.
Dla wielu typów rowerów ważnym punktem odniesienia jest seria ISO 4210, przyjęta w Europie jako EN ISO 4210. ISO 4210-2:2023 określa wymagania bezpieczeństwa i osiągów między innymi dla rowerów miejskich i trekkingowych, młodzieżowych, górskich oraz wyścigowych, a ISO 4210-6:2023 zawiera metody badań ram i widelców, w tym próby udarowe i zmęczeniowe. W Polsce seria ta została wprowadzona jako PN-EN ISO 4210. Dla dwukołowych EPAC opublikowano również ISO/TS 4210-10:2020 — specyfikację techniczną dotyczącą bezpieczeństwa rowerów ze wspomaganiem elektrycznym.
W Europie dla rowerów elektrycznie wspomaganych istotna jest także norma EN 15194:2017+A1:2023. Obejmuje ona wymagania dotyczące projektowania, montażu i badań EPAC oraz ich podzespołów. Dla elektrycznych rowerów górskich dodatkowe wymagania określa EN 17404:2022; dokument ten nie obejmuje jednak EPAC-MTB kategorii 5 według EN 17406. Nie należy utożsamiać badań typu wynikających z norm z codzienną kontrolą produkcji. Producent może stosować kontrolę wymiarów, inspekcję połączeń i inne procedury jakościowe, ale ich zakres nie jest identyczny w każdej fabryce i dla każdej sztuki ramy.
Czy po wyglądzie można ocenić jakość ramy?
Częściowym wyjątkiem jest tytan. Barwa spoiny od srebrnej przez słomkową do brązowej jest zwykle akceptowalna, natomiast odcienie niebieskie, zielone, szare lub białe mogą świadczyć o niedostatecznej osłonie gazowej i zanieczyszczeniu połączenia. Prawidłowy kolor nie dowodzi jednak sam w sobie wytrzymałości spoiny — pozwala jedynie wykluczyć jeden z typowych błędów.
Kupujący może natomiast ocenić kilka praktycznych rzeczy: czy producent jasno podaje materiał i przeznaczenie ramy, jakie są warunki gwarancji, czy dostępna jest dokumentacja oraz czy rama nie ma widocznych pęknięć, deformacji lub śladów uderzeń. W rowerze używanym szczególnej uwagi wymagają okolice główki ramy, suportu, spoin i haków, a w e-bike’u także strefy związane z montażem baterii i — jeśli występuje — silnika centralnego.
Długa gwarancja jest korzystna dla użytkownika, ale sama w sobie nie dowodzi wyższej jakości konstrukcji. Renoma marki może być wskazówką dotyczącą zaplecza projektowego, kontroli jakości i dostępności serwisu, lecz nie zastępuje oceny konkretnego modelu.
Przy wyborze roweru ważniejsze od samej nazwy materiału jest dopasowanie całej konstrukcji do przeznaczenia i użytkownika. Pomocny może być nasz poradnik o tym, jak dobrać rozmiar roweru elektrycznego.
Nowe technologie w produkcji ram
Jednym z rozwijanych kierunków jest produkcja addytywna metalowych elementów ram. Atherton Bikes łączy rury karbonowe z tytanowymi mufami wytwarzanymi metodą druku 3D z proszku metalu. Po wydruku elementy są poddawane obróbce cieplnej i CNC, a technologia pozwala producentowi między innymi tworzyć indywidualne rozmiary i geometrie.
Równolegle rozwija się automatyzacja przygotowania materiału, formowania, spawania i kontroli wymiarowej. Nie oznacza to, że rama wykonywana ręcznie jest z definicji lepsza albo gorsza od seryjnej. O jakości decydują projekt, kontrola procesu, powtarzalność wykonania i wyniki badań gotowej konstrukcji.
Podsumowanie
Nie ma jednego materiału ani jednej technologii, która z definicji daje najlepszą ramę. O końcowym efekcie decydują projekt, właściwe wykorzystanie cech danego materiału, jakość wykonania i kontrola procesu. Dlatego dobrze zaprojektowana rama aluminiowa może być lepszym wyborem od przeciętnej konstrukcji karbonowej, a stal lub tytan sprawdzą się tam, gdzie ważne są inne cechy niż najniższa masa. Przy ocenie ramy warto więc patrzeć na całą konstrukcję i jej przeznaczenie, a nie tylko na nazwę materiału.
Najczęściej zadawane pytania
Czy aluminium 6061 jest gorsze od 7005?
Nie można tego ocenić na podstawie samego numeru stopu. 6061 i 7005 różnią się składem oraz sposobem uzyskiwania właściwości po spawaniu, ale o jakości ramy decydują także geometria, przekroje i grubości ścianek rur, projekt połączeń oraz kontrola procesu produkcyjnego.
Czy ramy karbonowe są produkowane w autoklawie?
Część tak, ale nie jest to jedyna metoda. Producenci wykorzystują między innymi prepreg utwardzany w autoklawie, ogrzewane formy z wewnętrznym pęcherzem oraz technologie RTM. Samo zastosowanie autoklawu nie wystarcza do oceny jakości ramy.
Czy hydroformowanie zmniejsza grubość ścianek rury?
Lokalnie może tak być — tam, gdzie rura jest silnie rozszerzana, podczas hydroformowania może dojść do pocienienia ścianki. Wielkość i rozkład tego pocienienia zależą między innymi od geometrii, materiału, tarcia i parametrów procesu. Jest to jednak skutek formowania, a nie jego główny cel. Cieniowanie (ang. butting) jest osobną technologią służącą do celowego zróżnicowania grubości ścianek.
Czy po spoinach można poznać dobrą ramę?
Widoczne pęknięcia, porowatość, wyraźne deformacje albo inne nieprawidłowości powinny wzbudzić ostrożność, ale estetyczna spoina nie potwierdza sama w sobie właściwej wytrzymałości. Część wad może znajdować się wewnątrz materiału, a niektóre spoiny są po wykonaniu wygładzane.
Czy ramę aluminiową można naprawić przez ponowne spawanie?
Naprawa niektórych ram aluminiowych jest technicznie możliwa, ale jej bezpieczeństwo zależy od stopu, miejsca uszkodzenia, konstrukcji ramy oraz możliwości odtworzenia wymaganych właściwości materiału po spawaniu. Pękniętej ramy nie należy naprawiać metodą domową. Ocenę powinien wykonać specjalista znający technologię danego materiału i, jeśli to możliwe, wymagania producenta ramy.
Czy rama roweru elektrycznego powstaje inaczej niż rama zwykłego roweru?
Podstawowe procesy materiałowe są podobne, ale projekt e-bike’a musi uwzględniać cały system napędowy. W ramie z silnikiem centralnym potrzebne jest odpowiednie mocowanie jednostki, natomiast silnik w piaście stawia inne wymagania hakom koła. Do tego dochodzą bateria, prowadzenie przewodów i większa masa gotowego roweru. Jeśli interesuje Cię przeróbka zwykłego roweru, zobacz również poradnik jak zrobić rower elektryczny samemu.
Źródła i materiały referencyjne
- ISO 4210-2:2023 — wymagania bezpieczeństwa i osiągów dla wybranych kategorii rowerów.
- ISO 4210-6:2023 — metody badań ram i widelców.
- ISO/TS 4210-10:2020 — wymagania bezpieczeństwa dla EPAC.
- EN 15194:2017+A1:2023 — rowery elektrycznie wspomagane EPAC.
- EN 17404:2022 — dodatkowe wymagania dla EPAC-MTB.
- Reynolds Technology — właściwości i air-hardening stali 853.
- Reynolds Technology — właściwości i air-hardening stali 631.
- Reynolds Technology — aluminium 6061 w ramach rowerowych.
- Reynolds Technology — aluminium 7005 i obróbka po spawaniu.
- Fairing Industrial — wytyczne spawania, prostowania i starzenia aluminium 7005.
- ESAB — spawalność stopów aluminium 7xxx, w tym 7005 i 7075.
- Giant — cieniowanie rur i technologia FluidForming.
- Specialized — orientacja włókien, layup i testowanie ram karbonowych.
- Cipollini — prepreg, autoklaw i rama formowana w jednej formie.
- Trek — formowanie elementów karbonowych z użyciem pęcherzy i form.
- TIME — produkcja ram metodą RTM z suchych włókien.
- TWI — spawanie tytanu i ochrona przed zanieczyszczeniem gazami.
- Miller — spawanie rur tytanowych, osłona grani argonem i ocena barwy spoiny.
- Reynolds Technology — rury tytanowe 3Al-2.5V.
- Reynolds Technology — rury tytanowe 6Al-4V.
- Atherton Bikes — tytanowe mufy, rury karbonowe, połączenia klejone i testowanie.


Dodaj komentarz